
マグネットポンプのエアー噛み運転とは?原因と対策を解説
マグネットポンプを使用していて、次のようなお困りごとはありませんか?
- ポンプから突然、異音や振動が発生した
- モータは動いているのに液が送られない
- ポンプや配管が熱くなった
- 部品を交換しても同じ故障を繰り返している
マグネットポンプの故障は、ポンプ本体だけでなく、液面や配管、バルブ操作、異物の混入など、運転条件が原因となっていることがあります。
故障した部品やポンプを交換するだけでは、原因が解消されず、同じトラブルを繰り返す可能性があります。
このコラムでは、故障のサインや主な原因、故障を防ぐためのポイントを解説します。
- 目次
-
- マグネットポンプのエアー噛み運転とは
- エアー噛み運転が発生する主な原因
- エアー噛み運転のサイン
- 異常に気づいたときの対処
- エアー噛み運転を防ぐための対策
- まとめ
1.マグネットポンプのエアー噛み運転とは
エアー噛み運転とは、吸込側などから多量の空気が入り込み、液体と空気が混ざった状態でポンプを運転することです。
ポンプ内部に空気が入り込むと液の流れが不安定になり、ポンプ内部へ必要な量の液が安定して供給されにくくなります。
その結果、摺動部の潤滑・冷却が不足し、軸受部の温度上昇や、インペラ・ケーシングなどの樹脂部品の変形・溶融につながることがあります。
空運転と同様に潤滑・冷却不足による損傷を招くことがありますが、エアー噛み運転は、液に多量の空気が混入し、ポンプ内部への液の供給が不安定になる点が特徴です。
空気が入る
不安定になる
軸受部の温度が上昇
2.エアー噛み運転が発生する主な原因
エアー噛み運転の主な原因は、槽内の液面低下、吸込口からの空気の巻き込み、吸込配管からの空気混入、液中の気泡、配管内に残った空気などです。
ポンプ内部に空気が入り込む原因は一つではなく、槽内の液面や吸込口の位置、吸込配管の状態、移送する液の状態などによって発生します。
■吸込口から空気を巻き込む
吸込口が液面に近い場合や、液面に渦が発生している場合は、吸込口が液中にあっても空気を巻き込むことがあります。
■吸込配管・継手などから空気が入る
吸込配管の継手やフランジなどに緩みや気密不良があると、吸込側から空気を吸い込むことがあります。
■液中に気泡や空気が含まれている
撹拌や戻り配管などによって液中に多くの気泡が含まれている場合や泡立ちやすい液を移送する場合は、液とともに空気がポンプ内部へ流れ込むことがあります。
■吸込配管内に空気が残っている
起動時などに吸込配管内の空気が十分に抜けていないと、残った空気がポンプ内部へ流れ込むことがあります。
■配管内に空気がたまりやすい
吸込配管に高い箇所や空気が抜けにくい部分があると、配管内に空気がたまり、運転中にポンプへ流れ込むことがあります。
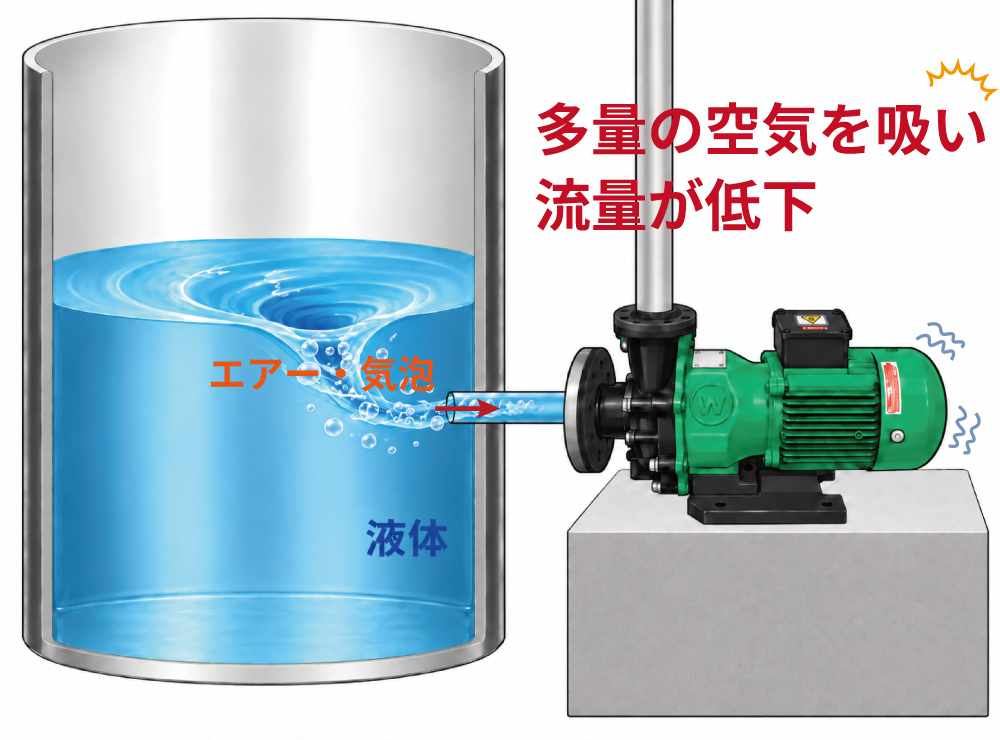
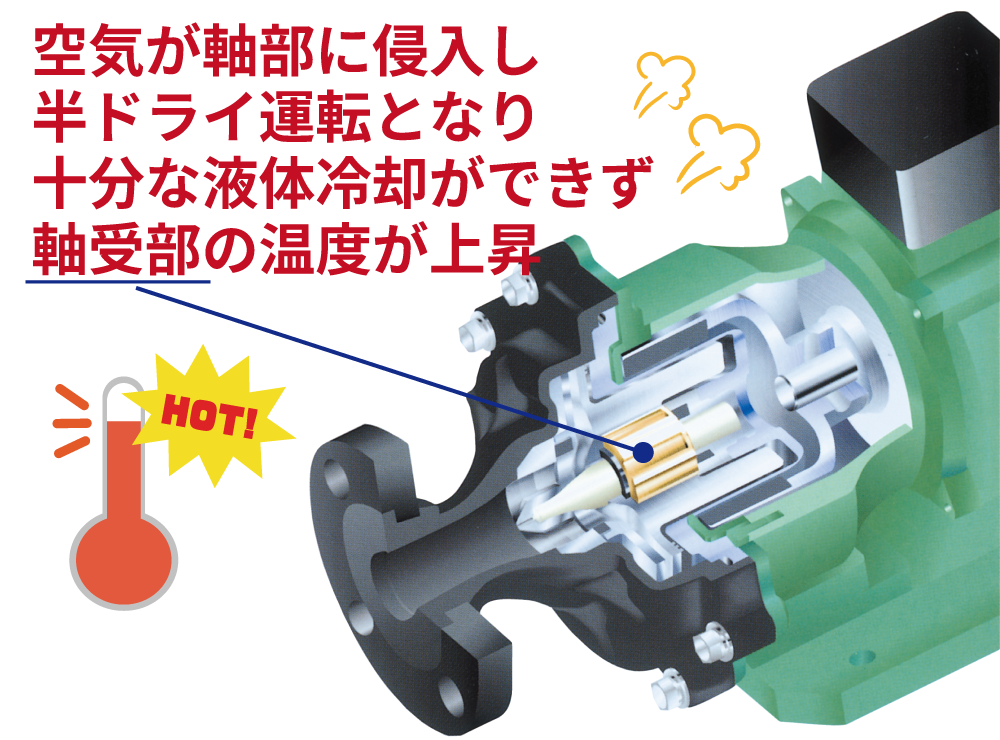
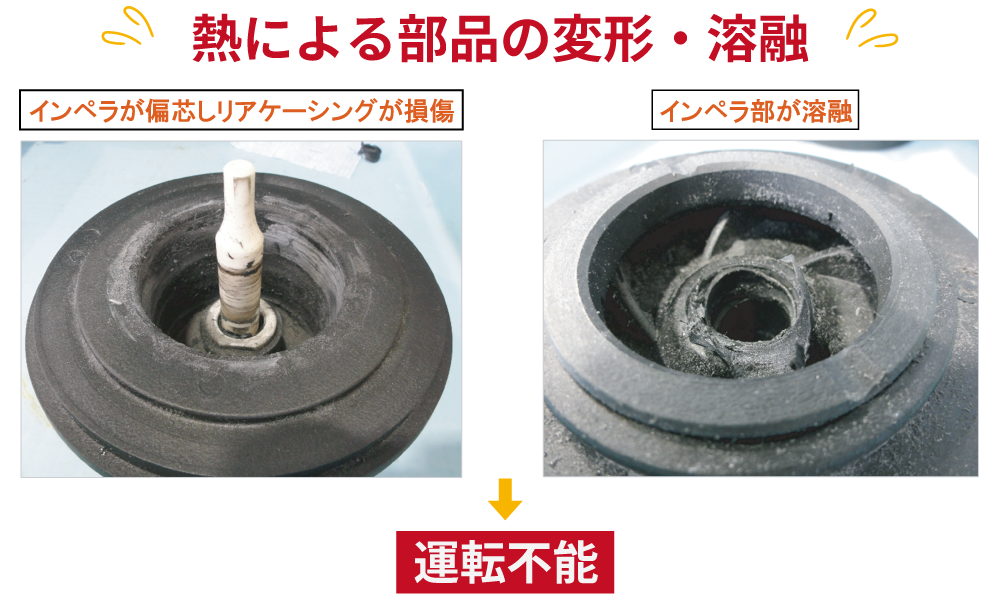
図:エアー噛み運転によってポンプ内部の損傷が進行するイメージ
複数の原因が重なってエアー噛み運転が発生することもあります。槽内の液面だけでなく、吸込口の状態、吸込配管の気密性、配管形状、液中の気泡なども併せて確認することが重要です。
3.エアー噛み運転のサイン
エアー噛み運転の主なサインは、異音や振動、吐出し量の低下・不安定、揚水不良、ポンプや配管の温度上昇です。
ポンプ内部に空気が入り込むと、液の流れやインペラの回転が不安定になり、通常運転時とは異なる変化が現れることがあります。普段の運転状態と比較しながら、次のようなサインがないか確認することが重要です。
| エアー噛み運転のサイン | 現場で確認される状態 |
|---|---|
| 異音・振動が発生する | 「ガラガラ」「カラカラ」など、正常運転時には聞こえなかった音が発生したり、ポンプ本体や配管の振動が大きくなったりすることがあります。 |
| 吐出し量が低下・不安定になる | 液と空気が混ざった状態で吸い込まれるため、吐出し量が少なくなったり、流量が変動したりすることがあります。 |
| 揚水できない | ポンプ内部に多量の空気がたまると、液を十分に吸い込めず、吐出しできなくなることがあります。 |
| ポンプや配管が熱くなる | ポンプ内部への液の供給が不安定になることで潤滑・冷却が不足し、ポンプ本体や配管の温度が通常運転時より高くなることがあります。 |
これらのサインは、エアー噛み運転以外の異常でも現れることがあります。異常に気づいた場合は、運転を続けず、速やかにポンプを停止してください。
4.異常に気づいたときの対処
エアー噛み運転の異常に気づいたら、まずポンプを停止し、十分に冷えてから槽内の液面、吸込口、吸込配管・継手、配管内の空気や液中の気泡などを確認します。原因を解消するまでは再運転しないことが重要です。
原因が分からないまま再起動すると、液の供給が不安定な状態が続き、内部部品の損傷が進行する可能性があります。主な確認・対応項目は次のとおりです。
■ポンプを停止する
異音や振動、吐出し量の低下などの異常に気づいたら、運転を続けず、速やかにポンプを停止します。
■ポンプ本体や配管が冷えるまで待つ
潤滑・冷却不足によってポンプや配管が高温になることがあります。温度が下がるまで、むやみに触れないようにします。
■槽内の液面と吸込口を確認する
槽内に十分な液量があるか、吸込口が液面から露出していないか、液面の渦によって空気を巻き込んでいないかを確認します。
■吸込配管・継手を確認する
吸込配管の継手やフランジなどに緩みや気密不良がなく、外部から空気を吸い込む状態になっていないかを確認します。
■配管内に空気が残っていないか確認する
吸込配管内に空気だまりがないか、配管形状によって空気が抜けにくい部分がないかを確認します。
■液中の気泡を確認する
撹拌や戻り配管などによって液中に多くの気泡が発生していないかを確認します。
■部品を確認する
軸受やシャフト、インペラなどの内部部品に、熱による変形・損傷や異常がないかを点検します。
■原因を解消してから再運転する
空気がポンプ内部へ入り込む原因を解消し、液が安定して供給されること、ポンプや配管に異常がないことを確認してから再運転します。
点検方法や再運転の判断は、ポンプの機種や設備条件によって異なります。使用しているポンプの取扱説明書や、設備の点検手順に従ってください。
5.エアー噛み運転を防ぐための対策
使用タイミング別の点検ポイント
エアー噛み運転を防ぐには、槽内の液面や吸込口、吸込配管の状態を確認し、ポンプ内部へ空気が入り込まない状態を保つことが重要です。
運転前に確認したい項目と、設備面で検討したい対策を整理します。
運転前の確認
■槽内の液面と吸込口を確認する
槽内に十分な液量があり、液面に渦が発生して空気を巻き込む状態になっていないかを確認します。
■吸込配管・継手を確認する
吸込配管の継手やフランジなどに緩みや気密不良がなく、外部から空気を吸い込むおそれがないことを確認します。
■配管内に空気が残っていないことを確認する
吸込配管内に空気だまりがなく、液が安定してポンプへ供給される状態になっていることを確認します。
■液中の気泡を確認する
撹拌や戻り配管などによって液中に多量の気泡が発生していないかを確認します。
設備面の対策
■液面を監視する
液面センサーなどを設置し、吸込口が露出する前に槽内の液面低下を検知できるようにします。
■空転防止装置で異常運転を監視する
空転防止装置を設置し、ポンプの運転状態を監視します。異常を検知した場合にポンプを停止できるようにすることで、エアー噛みなどによる異常運転の継続を防ぎます。
■吸込口から空気を巻き込みにくい状態にする
吸込口の位置や液面との距離を適切に保ち、必要に応じて液面の渦や空気の巻き込みを抑える設備対策を検討します。
■配管内に空気がたまりにくい構造にする
吸込配管に空気だまりができにくい配管形状とし、空気が抜けにくい箇所をつくらないようにします。
■液中への空気混入を抑える
撹拌や戻り配管によって液中に多量の気泡が発生する場合は、空気を巻き込みにくい設備条件や運転方法を検討します。
■吸込配管・継手を定期的に点検する
継手やフランジの緩み、劣化、気密不良などによって空気が入り込まないよう、吸込配管を定期的に点検します。
必要な確認項目や対策は、使用するポンプ、移送液、槽や配管の形状、運転方法によって異なります。使用しているポンプの取扱説明書や設備条件に合わせて、確認項目や対策を設定してください。
6.まとめ
エアー噛み運転は、吸込側などから多量の空気が入り込み、液体と空気が混ざった状態でポンプを運転することで発生します。
エアー噛み運転が続くと、ポンプ内部への液の供給が不安定になり、潤滑・冷却不足によって軸受部の温度上昇や、インペラ・ケーシングなどの樹脂部品の変形・溶融につながることがあります。
エアー噛み運転を防ぐためのポイント
日常の確認に加え、液面監視や配管形状の見直し、吸込配管・継手の定期点検などの対策を取り入れることで、エアー噛み運転の早期発見と再発防止につながります。ポンプの機種や設備条件に合わせて、適切な点検方法と運転管理を行うことが重要です。
関連コラム
マグネットポンプの故障原因や、空運転、締切運転、異物(スラリー)の混入については、以下のコラムで詳しく解説しています。
-
ケミカルポンプ製品を見る
-
オイルスキマーの動画を見る
 災害流出油 緊急対応
 お役立ちコラム
 動画
 展示会情報
 ケミィ通信
 オンライン商談・説明会